От файлов до цеха — смотрите, как это происходит.
Шесть настоящих экранов, одна деталь: открываете сайт, входите, загружаете STEP и чертёж (или только чертёж), читаете техпроцесс, смотрите обработку и отправляете технологический пакет в цех.


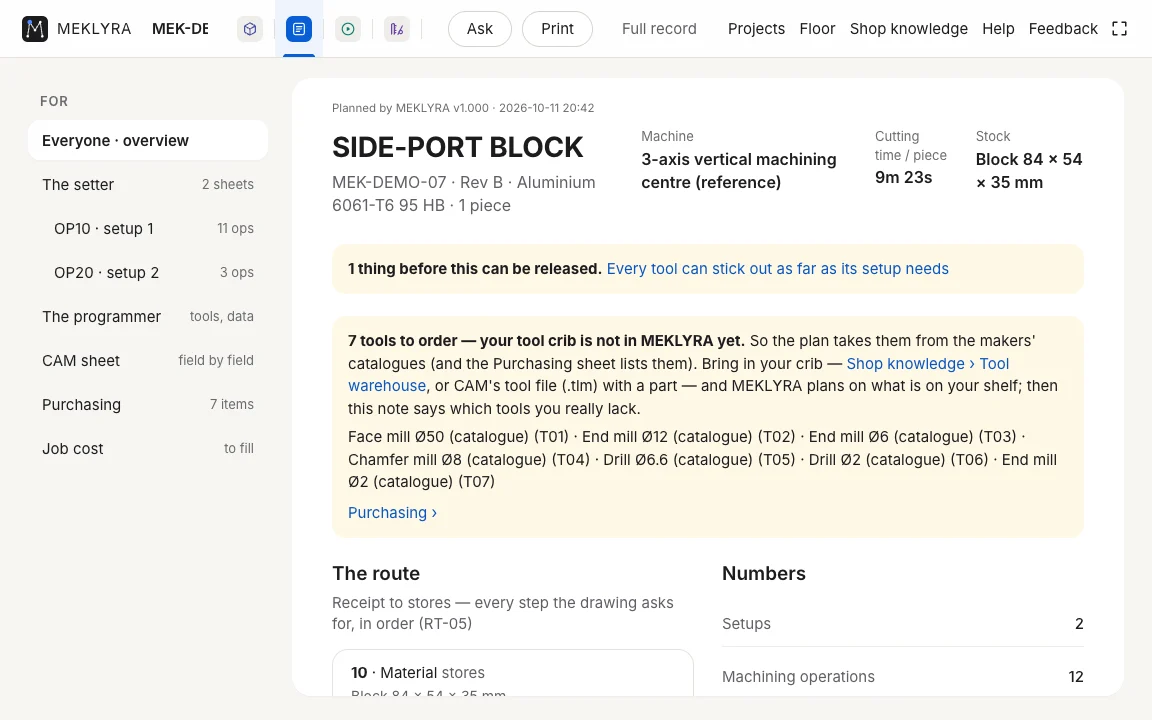
- 1Откройте meklyra.com
- 2Вход
- 3Файлы детали
- 4Техпроцесс готов — меньше чем за минуту
- 5Смотрите обработку
- 6Технологический пакет — в цех
От файлов до технологического пакета.
Четыре шага, между ними ничего не спрятано.
Загрузите деталь
Перетащите файлы детали в одно окно: STEP-модель вместе с чертежом. Система читает точную B-Rep-геометрию — отверстия, карманы, уступы в расточке, базы — и сверяет модель с обозначениями на чертеже. Нет модели? Перетащите только чертёж: MEKLYRA построит по нему модель — фрезерной, токарной или токарно-фрезерной детали — и покажет, чего чертёж не даёт, на ваше подтверждение. Чертёж, который не прочитан уверенно, система не строит: она скажет почему и попросит STEP. Уже запрограммировано в вашей CAM-системе? Её файл инструмента вместе с деталью делает её производственным пакетом.
Техпроцесс строится по своду правил
Порядок установов, закрепление, рабочие нулевые точки, инструмент и режимы резания — каждое решение принимается по письменному правилу с указанием источника: сначала из вашей инструментальной кладовой, потом из каталогов производителей.
Проверьте и передайте дальше
Читайте обоснование каждого решения, посмотрите, как техпроцесс прорезается на экране и проверяется по чертежу, — одна проверка до того, как резать металл, — затем печатайте производственный пакет, по которому цех действительно может наладиться, а вашей CAM-системе отдайте её собственные файлы: библиотеку инструмента и готовые операции.
Цех замыкает цикл
Передайте задание на планшет у станка — чертёж, инструмент, лист контроля. То, что реально отработало, возвращается подписанным и становится проверенной записью, по которой планируется следующая деталь.
Каждое требование чертежа — до детали, которая ему соответствует.
Техпроцесс — это половина работы. Вторая половина — доказать, что требуемое по чертежу выполнено, и исправить, если нет. MEKLYRA ведёт каждое требование чертежа по всей цепочке: прочитано, пронумеровано, привязано к модели, выполнено конкретной операцией и инструментом, измерено, внесено в отчёт, скорректировано. Правила, а не догадки: где система не уверена, она так и говорит, и решает человек. Это рабочие экраны, на MEK-DEMO-18 — демонстрационной детали, которую мы начертили для этой страницы.
Зелёное — прочитано. Что не прочитано, отмечено красным.
PDF открывается со всеми распознанными данными прямо на листе: допуски, посадки, резьбы, глубины, рамки допусков формы и расположения с их символами и базами. Всё, что похоже на требование, но не распознано, отмечается, чтобы человек ответил один раз — и ответ становится частью распознавания. На реальных чертежах цеха система сама распознаёт 95 % требований правильно; остальное закрывается на проверке.

Нажмите на требование — увидите, где оно и чем выполняется.
Каждое требование — это пронумерованная позиция («балун»). Нажмите на неё, и модель покажет элемент, к которому она относится, в цвете операции, которая его окончательно обрабатывает, со стрелкой в месте входа инструмента, — а под ней все операции и инструменты, которые по нему работают, по порядку. Отверстие Ø25 H7: винтовое фрезерование, затем развёртывание; размер даёт развёртка.

По одной позиции, границы допуска крупным шрифтом, одно поле ввода.
Контролёр вводит измеренное значение и нажимает Enter. Вердикт — сразу, а для размера вне допуска указано, на сколько и в какой операции корректировать. Калибр отвечает «годен / не годен». Отчёт КИМ загружается на тот же экран, и его результаты ложатся на те же позиции.

Брак по размеру превращается в годную следующую деталь.
Одно нажатие вносит поправку в техпроцесс: операция, которая даёт размер, целится так, чтобы следующая деталь попала в середину поля допуска, и траектория следует за ней. Где программа не может сдвинуть размер — сверло, развёртка, метчик дают его своим диаметром, — система так и говорит: меняйте инструмент. Каждая коррекция указывает, из какого замера она взялась, кто её применил, и её можно отменить. Если один и тот же инструмент уводит размер в одну сторону на двух деталях, это отмечается, чтобы человек превратил это в правило цеха.

Формы AS9102, заполненные по результатам измерений.
Форма 1 — по детали и чертежу, форма 2 — по материалу и процессам, названным на чертеже, форма 3 — одна позиция на строку: требование по чертежу, измеренный результат, калибр там, где решает калибр, и «NCR required» на каждом результате вне поля допуска. Это черновик: его проверяет и подписывает специалист по качеству, и MEKLYRA не заявляет о соответствии. Экономится полдня набора текста.

Думать уже не нужно — и собственные файлы CAM-системы готовы.
MEKLYRA не строит траектории — это делает ваша CAM-система. Ей MEKLYRA передаёт всё, что идёт до траектории: какой инструмент, какие операции и в каком порядке, глубины, режимы резания, где ноль и какая заготовка, — всё решено по чертежу письменными правилами и записано в собственные файлы CAM-системы. Программист загружает их и выбирает геометрию. Каждая ✓ ниже была загружена в CAM-систему 27 сентября 2026 года и показала ровно то, что было в техпроцессе, на MEK-DEMO-19 — демонстрационной плите, которую мы начертили для этой страницы. Попробуйте сами на блоке-коллекторе: спланируйте MEK-DEMO-18 в браузере — без регистрации — и откройте его лист CAM.
Geometry, Tool, Levels, Technology — так, как их спрашивает CAM-система.
Каждая операция техпроцесса разложена так же, как в диалоге операции CAM-системы: система координат, инструмент, режимы резания, уровни от нуля, шаг по глубине, припуски. Что программист меняет, сохраняется вместе с причиной, и техпроцесс следует за изменением. Ноль — от модели: X0 Y0 в центре детали, Z0 на её верхней грани, — а со второго закрепления — от базы чертежа, потому что от неё идут все размеры этого установа.
Библиотека инструмента и операции — готовы к загрузке.
Одна кнопка — одна папка: библиотека инструмента (.tlm CAM-системы), шаблон операции (.tmpl) для каждой операции, которую система уже умеет записать, лист и README на языке самой CAM-системы: куда поставить систему координат, габарит заготовки и каждую операцию по порядку — её шаблон или вручную и почему. В CAM-системе шаблон приносит инструмент, уровни, глубины, режимы резания и цикл; программист выбирает отверстия или контур.
Что было в техпроцессе — что показала CAM-система
Шаблон сверления, записанный MEKLYRA, загружен в новую операцию:
| техпроцесс | CAM-система | |
|---|---|---|
| Глубина сверления (Drill depth) | 18 | 18 ✓ |
| Подача по Z (Feed Z) | 480 | 480 ✓ |
| Обороты (Spin) | 4000 | 4000 ✓ |
| Инструмент (Tool) | сверло Ø9.8 | сверло Ø9.8 ✓ |
| Верхний уровень (отверстие в дне кармана) | −13 | −13 ✓ |
Что передаётся сегодня — и что дальше
| Библиотека инструмента — свёрла, концевые фрезы, торцевые фрезы, центровочные свёрла | ✓ |
| Сверление — G81 и G83 с шагом съёма, от собственного начала отверстия | ✓ |
| Контур — концевая фреза, уровни, шаг по глубине, припуск на стенку, подачи, обороты | ✓ |
| Ноль и заготовка — в терминах самой CAM-системы | ✓ |
| Торец, карман, фаска и центровка, снятие заусенцев, тороидальные и сферические фрезы, развёртки, метчики | далее |
| Выбор геометрии — отверстия, контур | программист |
Ничего не заявлено, что не было загружено и проверено глазами. Другие CAM-системы — тем же путём: их собственные файлы, прочитанные из файлов, которые они сами сохранили.
Смотрите, как это работает на реальной детали — открыто.
MEK-DEMO-07 — демонстрационная деталь, сделанная специально для этой страницы: алюминиевый блок 80 × 50 × 30 мм с карманом, четырьмя сквозными отверстиями, двумя отверстиями Ø2 в боковой грани — из-за таких элементов 3-осевой цех получает третий установ — и буквой M, выгравированной на глубину 0,3 мм на верхней грани: работа для фрезы Ø2 на оборотах, которых собственный шпиндель станка не даёт. С угловой микроголовкой 90° с приводом от СОЖ техпроцесс сверлит боковые отверстия сверху; шпинделем на СОЖ гравирует M на фиксированных для цеха 35 000 об/мин от насоса 40 бар, которого требуют эти устройства. Детали заказчиков остаются конфиденциальными, поэтому мы опубликовали собственную — и каждое число ниже — это то, что система реально выдала на этой сборке, а не маркетинг. Спланируйте её сами в браузере, а с аккаунтом прогоните её — на ваших станках, инструменте и режимах резания числа будут ваши, логика та же.
Каждая строка выше раскрывается в обоснование. Вот что система ответила на вопрос, почему установ 1 сделан именно так:
Длинный размер (84 мм) — вдоль оси X станка, 54 мм — поперёк губок. Губки зажимают заготовку по двум сторонам 84 × 35 мм. Поставить на параллели 25 мм, чтобы над губками выступало 31 мм. 4 мм припуска в губках. Контур вниз на 31 мм от верха — полная высота детали и уступ в зажимной припуск. Боковые отверстия f4 Ø2, f5 Ø2 сверлятся в основном установе угловой головкой 90° с приводом от СОЖ — на один установ меньше; корпус головки (Ø27) должен проходить мимо детали и тисков — проверить на наладке. Ноль (G54): X0 Y0 в переднем левом верхнем углу заготовки, Z0 на верхней грани.
Рекомендация → письменное правило → обоснование. Не чёрный ящик, а свод правил, который можно прочитать, оспорить и отменить.
Система говорит, что не обработается, — и показывает, где именно.
Модель проверяется по ограничениям вашего цеха сразу при загрузке: толщина стенок, глубина отверстий, со скольких направлений должен подходить инструмент, диаметры отверстий под крепёж и под резьбу. Критическое замечание — не сноска: оно открывает сечение детали с местом, отмеченным красным, объяснением, что это значит, и что с этим делать.


- Тонкая стенкастенка тоньше минимума вашего цеха — где и на сколько
- Глубокое отверстиеотношение глубины к диаметру больше предела сверла — сверление с выводом или удлинённое сверло
- Много установовнаправлений подхода инструмента больше, чем станок даёт за одно закрепление
- Отверстие под крепёждиаметр, совпадающий со стандартным отверстием под крепёж, — назван, а не угадан
- Отверстие под резьбуотверстие, совпадающее с диаметром сверла под метчик, — резьбу должен подтвердить чертёж
- Доступностькаждая грань доступна инструменту из запланированных установов
- Самая тонкая стенкасамое тонкое сечение детали, измеренное и сравненное с типовым
Не макет. Это рабочие экраны.
Каждое число на них определено правилом, которое можно прочитать, — синие метки это идентификаторы правил. Войдите и попробуйте сами.
Два установа, а не три — потому что техпроцесс знает ваш инструмент.
У MEK-DEMO-07 два отверстия Ø2 в боковой грани. На обычном 3-осевом станке это третий установ — или работа для 5-осевого. Техпроцесс нашёл угловую головку 90° с приводом от СОЖ в собственном списке инструмента цеха, просверлил боковые отверстия сверху и закрыл работу так: установов в тисках — 2, операций обработки — 12, резания — 5:42. Буква M гравируется в шпинделе на СОЖ на фиксированных для цеха 35 000 об/мин на станке, чей собственный шпиндель ограничен 8 000. И каждый открытый вопрос назван вслух: одного сверла нет на складе, и техпроцесс так и говорит.

Наладчик получает карту, а не скриншот.
Чертёж, технологическая карта, список инструмента и лист контроля — на планшете у станка. Оператор вводит измеренное значение и видит зелёное или красное по границам, рассчитанным по чертежу (ISO 286), с подписью — имя и время. На иврите — для наладчика, который не читает по-английски.

Одна карточка на станок. Кто, что, насколько продвинулись.
Кто вошёл в систему, какое задание и какой установ в работе, подтверждённый инструмент, последние замеры, последние события по всему цеху — обновляется каждые десять секунд. Каждая строка — подписанная запись с планшета.

Решение для цеха без 5-осевого станка — и для цеха, где он есть.
У вас 3-осевые станки
Боковое отверстие, поперечное отверстие, поднутрение — элементы, которые раньше означали третий установ или «эту работу мы не возьмём». MEKLYRA планирует их с устройствами, которые уже есть в вашем списке: угловая головка 90° с приводом от СОЖ сверлит сверху; шпиндель на СОЖ даёт фрезе Ø2 35 000 об/мин на станке с 8 000 об/мин. Меньше установов, без нового станка.
У вас 5-осевые станки
Те же правила планируют минимум установов, доступных вашему станку, а те же устройства всё равно экономят установ или перезакрепление там, где деталь это позволяет, — техпроцесс говорит, где именно, и почему. Ничего не планируется по осям файла; решают собственные грани детали.
Инструмент, который это делает возможным
Головки и шпиндели с приводом от СОЖ работают от собственного насоса высокого давления станка — без привода, без проводки. Устройства на этой странице — микроголовка 90° и шпиндель на СОЖ — отрисованы в демонстрации по моделям, которые публикует их производитель. Устройство любого производителя в вашем списке планируется точно так же.